
Eine gute Kunststoffbauteilkonstruktion für das Spritzgießen kann den Anteil an Fehlern und Materialverschwendung deutlich reduzieren. Tatsächlich bestimmen die Entscheidungen, die bereits in der Konstruktionsphase getroffen werden, oft darüber, ob ein Bauteil später reibungslos in der Produktion gefertigt werden kann oder dauerhaft Probleme verursacht.
Dabei kommt es auf jedes Detail an, einschließlich Wandstärken, Entformungsschrägen, Radien, Anspritzungen, Rippen und Entformungselementen. All diese Faktoren beeinflussen, wie sich ein Bauteil während und nach dem Spritzgießprozess verhält. Manchmal kann bereits ein kleiner Fehler zu einer schlechten Bauteilqualität oder zu beschädigten Teilen führen.
In diesem Leitfaden erfahren Sie, warum eine fertigungsgerechte Konstruktion für das Spritzgießen wichtig ist und wie sie sinnvoll umgesetzt werden kann.
Was ist Entwicklung für das Spritzgießen?
Die Entwicklung für das Spritzgießen beschreibt den Prozess, bei dem die Gestaltung eines Bauteils so angepasst wird, dass die Kunststoffschmelze das Werkzeug vollständig füllen, gleichmäßig abkühlen und anschließend problemlos entformt werden kann. Für eine erfolgreiche Umsetzung müssen sowohl die Produktanforderungen als auch die praktischen Grenzen der Spritzgießmaschine berücksichtigt werden. Zusätzlich müssen der Werkzeugaufbau und das Materialverhalten in die Entwicklung einbezogen werden, da sie die endgültige Bauteilgeometrie beeinflussen können.
Eine geeignete Entwicklung berücksichtigt außerdem Wandstärken, Entformungsschrägen, Ecken, Hinterschneidungen und weitere konstruktive Elemente. All diese Faktoren beeinflussen, wie das Werkzeug mit dem Material interagiert und wie die Kunststoffschmelze während des Prozesses abkühlt. Daher wird die Kunststoffbauteilentwicklung häufig bereits während der Bauteilentwicklungs- und DFM-Prüfung (Design for Manufacturability) durchgeführt, bei der Ingenieure Risiken hinsichtlich der Herstellbarkeit identifizieren, bevor das eigentliche Werkzeug gefertigt wird.
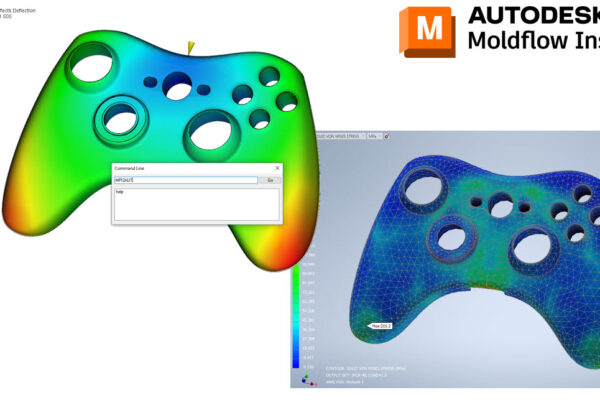
Wichtiger Hinweis: Selbst die beste Vorbereitung kann nicht alle Herausforderungen in der Produktion vollständig beseitigen. Sie hilft jedoch dabei, potenzielle Probleme deutlich früher zu erkennen und zu vermeiden. Simulationen und technische Bewertungen können zeigen, ob ein Bauteil innerhalb eines akzeptablen Prozessfensters voraussichtlich vollständig gefüllt, nachgedrückt, gekühlt und entformt werden kann.
Wie entwickelt man ein Bauteil für das Spritzgießen?
Zu den wichtigsten Grundlagen bei der Entwicklung von Bauteilen für das Spritzgießen gehören Entformungsschrägen, Wandstärken, Auskernungen und Rippen, die Anordnung von Kern und Kavität, Hinterschneidungen sowie Anspritzung und Entformung. All diese Faktoren beeinflussen, wie wahrscheinlich es ist, dass beim Spritzgießen ein qualitativ hochwertiges Bauteil bei vertretbaren Werkzeugkosten hergestellt werden kann.
Entformungsschrägen und Radien: Für eine saubere Entformung
Eine Entformungsschräge ist eine leichte Verjüngung, die auf Flächen aufgebracht wird, die in Öffnungsrichtung des Werkzeugs verlaufen. Ohne eine ausreichende Entformungsschräge kann das Bauteil beim Auswerfen an der Werkzeugoberfläche entlangschleifen. Dies kann zu Kratzern, Verformungen oder Beschädigungen von strukturierten Oberflächen führen.
Eine Entformungsschräge von 0,5° kann bei kurzen und glatten Oberflächen als Ausgangswert geeignet sein. Für viele Anwendungen sind jedoch 1 bis 2° praxisgerechter. Tiefe Flächen und strukturierte Oberflächen benötigen in der Regel größere Entformungsschrägen. Der erforderliche Winkel hängt unter anderem von der Oberflächentiefe, der Materialschwindung, der Höhe des Features und der Lage der Trennebene ab.
Auch Ecken beeinflussen das Bauteilverhalten. Scharfe Innenkanten behindern den Schmelzefluss und führen zu hohen Spannungskonzentrationen. Abgerundete Übergänge ermöglichen einen gleichmäßigeren Materialfluss und verteilen die auftretenden Belastungen über eine größere Fläche. Außenradien sollten auf die Innenradien abgestimmt werden, damit die Wandstärke möglichst gleichmäßig bleibt.
Diese Entscheidungen sind Teil der fertigungsgerechten Bauteilentwicklung (Design for Manufacturability, DFM). Eine gute DFM-Prüfung berücksichtigt die Entformungsrichtung, die Geometrie der Ecken und die Zugänglichkeit für das Werkzeug, bevor die Bauteilgeometrie freigegeben wird. Bereits kleine Änderungen in dieser Phase können umfangreiche Werkzeuganpassungen zu einem späteren Zeitpunkt vermeiden.
Die Bedeutung der Wandstärke
Die Wandstärke beeinflusst den Fülldruck, die Abkühlgeschwindigkeit, die Schwindung und das strukturelle Verhalten des Bauteils. Dicke Bereiche kühlen langsamer ab als dünne Bereiche, was zu Lunkern, Einfallstellen und Verzug führen kann. Sehr dünne Bereiche können bereits erstarren, bevor die Kavität vollständig gefüllt ist, und erfordern einen höheren Druck.
Daher sind gleichmäßige Wandstärken grundsätzlich vorzuziehen. Wenn sich die Wandstärke ändern muss, sollte der Übergang möglichst gleichmäßig erfolgen, damit der Materialfluss nicht abrupt unterbrochen wird und keine stark unterschiedlichen Abkühlgeschwindigkeiten entstehen. Die folgende Tabelle enthält allgemeine Richtwerte für die Ausgangsauslegung. Die tatsächlich geeigneten Grenzen hängen unter anderem von Fließweglänge, Kunststofftyp, Füllstoffen, Bauteilgröße und den Produktionsanforderungen ab.
| Material | Typischer Wandstärkenbereich |
| ABS | 1,2 bis 3,5 mm |
| Acetal, POM | 0,8 bis 3,0 mm |
| Acrylic, PMMA | 0,6 bis 12,7 mm |
| Nylon, PA | 0,8 bis 3,0 mm |
| Polycarbonate, PC | 1,0 bis 3,8 mm |
| Polyethylene, PE | 0,8 bis 5,0 mm |
| Polypropylene, PP | 0.6 bis 3.8 mm |
| Polystyrene, PS | 0.9 bis 3.8 mm |
Diese Bereiche sind Richtwerte und keine garantierten Grenzwerte. Bei Dünnwandanwendungen können die Wandstärken darunter liegen, sofern Maschine, Material und Fließweg den erforderlichen Druck zulassen. Große oder stark belastete Bauteile können hingegen dickere Wände benötigen. Das zusätzliche Einbringen von Material sollte jedoch keine konstruktiv erforderliche statische Auslegung ersetzen.
Die Wandstärke beeinflusst außerdem die Zykluszeit. Der dickste Bereich bestimmt häufig, wie lange das Bauteil vor der Entformung im Werkzeug verbleiben muss. Die Reduzierung unnötiger Materialmengen kann daher sowohl die Produktionsleistung als auch die optische Qualität verbessern.
Auskernungen und Rippen zur Vermeidung dicker Bereiche
Durch Auskernungen wird unnötiges Material aus dicken Bereichen entfernt, während die äußere Form des Bauteils erhalten bleibt. Ein massiver Vorsprung oder Block kann häufig ausgehöhlt werden, sodass seine Wandstärke besser an die umgebenden Bereiche angepasst ist. Dadurch werden Unterschiede in der Abkühlung reduziert und das Risiko von Lunkern, Einfallstellen und Verzug verringert.
Rippen können nach der Materialreduzierung die erforderliche Steifigkeit wiederherstellen. Sie werden üblicherweise dünner als die angrenzende Wand ausgeführt, da zu dicke Rippen sichtbare Einfallstellen auf der gegenüberliegenden Oberfläche verursachen können. Der Übergang zur Wand sollte mit einem Radius ausgeführt werden, um Spannungskonzentrationen zu reduzieren.
Auch Rippen benötigen eine ausreichende Entformungsschräge. Eng beieinanderliegende Rippen können Wärme einschließen oder die Kühlung erschweren. Daher sollten Rippenabstände und Werkzeugzugänglichkeit gemeinsam betrachtet werden. Die effektivste Konstruktion stellt die erforderliche Steifigkeit sicher, ohne Ansammlungen dicker Materialbereiche zu erzeugen.
Eine geeignete Kombination aus Auskernungen und Rippen trägt dazu bei, die Festigkeit des Bauteils zu erhalten und gleichzeitig den Materialeinsatz zu reduzieren. Außerdem kann dadurch die Zykluszeit verkürzt werden, da das Bauteil gleichmäßiger abkühlt.
Das Kern- und Kavitätskonzept bei der Kunststoffbauteilentwicklung
Kern und Kavität werden häufig als B- und A-Seite des Werkzeugs bzw. als Unter- und Oberhälfte bezeichnet. Die Kavität bildet normalerweise die sichtbare Außenfläche des Bauteils, während der Kern innere Geometrien und Bereiche formt, die beim Öffnen des Werkzeugs auf der beweglichen Werkzeughälfte verbleiben.
Das Kern-Kavitäts-Konzept bei der Kunststoffbauteilentwicklung teilt die Geometrie so auf, dass die Fertigung und Entformung vereinfacht werden. Anstatt eine tiefe Tasche um das gesamte Bauteil herum zu fräsen, kann beispielsweise die Außenkontur mit einer Werkzeughälfte und die Innenkontur mit der anderen Werkzeughälfte erzeugt werden. Dies kann die Fertigungszeit reduzieren.
Die Aufteilung beeinflusst auch das Erscheinungsbild des Bauteils. Trennebenen, Anspritzpunkte und Auswerfermarkierungen sollten nach Möglichkeit außerhalb wichtiger Sicht- und Designflächen positioniert werden. Durch die geeignete Zuordnung funktionaler Elemente zu den jeweiligen Werkzeugseiten können die Entformung verbessert und komplexe Mechanismen vermieden werden.
Eine frühzeitige Abstimmung mit Werkzeugkonstrukteuren hilft dabei, die Position der Trennebene, Schieber-/Abdichtflächen, Einsätze und die Zugänglichkeit für die Bearbeitung zu überprüfen, bevor der endgültige Werkzeugaufbau festgelegt wird.
Hinterschneidungen: Wann sind sie notwendig?
Eine Hinterschneidung ist ein geometrisches Merkmal, das eine direkte Entformung in der Hauptöffnungsrichtung des Werkzeugs verhindert. Seitliche Bohrungen, Haken, Innengewinde und bestimmte Schnappverbindungen sind typische Beispiele. Diese Geometrien können für die Funktion des Bauteils erforderlich sein, erhöhen jedoch die mechanische Komplexität des Werkzeugs.
Schieber, Auswerfer, kollabierbare Kerne oder Ausschraubmechanismen können zur Entformung von Hinterschneidungen eingesetzt werden. Jede dieser Lösungen beeinflusst die Werkzeuggröße, den Wartungsaufwand, die Lieferzeit und die Zuverlässigkeit. Bewegliche Werkzeugkomponenten benötigen außerdem ausreichend Freiraum und eine geeignete Führung, um den wiederholten Belastungen standzuhalten.
Hinterschneidungen sollten daher nur eingesetzt werden, wenn sie für die Funktion des Bauteils tatsächlich erforderlich sind. Eine seitliche Öffnung kann beispielsweise manchmal in die Trennebene verlegt werden, während ein Haken so umgestaltet werden kann, dass er sich während der Entformung elastisch verformt. Wenn sich ein Feature nicht vereinfachen lässt, sollte die erforderliche Entformungslösung bereits vor der Werkzeugfreigabe bewertet werden.
Eine Simulation ersetzt zwar keine mechanische Werkzeugprüfung, eine Spritzgießsimulation kann jedoch zeigen, wie sich zusätzliche Schieber, Einsätze oder Geometrieänderungen auf Füllung, Kühlung und Verformung auswirken.
Anspritzung und Entformung: Das Bauteil ins Werkzeug hinein- und wieder herausbekommen
Der Anschnitt ist die Öffnung, durch die die Kunststoffschmelze in die Kavität eintritt. Seine Größe, Art und Position beeinflussen den Druck, die Füllbalance, die Bildung von Bindenähten und das Erscheinungsbild der Anschnittstelle. Eine ungünstige Position kann dazu führen, dass das Material einen langen oder ungleichmäßigen Fließweg zurücklegen muss, wodurch das Risiko von Fehlstellen oder sichtbaren Fließmarkierungen steigt.
Anschnitte werden häufig so positioniert, dass das Material zunächst dickere Bereiche erreicht, bevor es in dünnere Wandbereiche fließt. Die optimale Position hängt jedoch auch von den optischen Anforderungen sowie davon ab, wie das Bauteil nach dem Spritzgießen entgratet oder montiert wird. Mehrfachanspritzungen können die Füllung verbessern, jedoch zusätzliche Bindenähte erzeugen.
Auswerferstifte drücken das abgekühlte Bauteil vom Kern ab. Die Auswerferkraft muss auf ausreichend stabile Bereiche verteilt werden, um sichtbare Markierungen oder Verformungen zu vermeiden. Große Flächen können mehrere Auswerferstifte, eine Abstreifplatte oder einen Auswerferhülsenmechanismus erfordern. Auswerfermarkierungen sollten nach Möglichkeit auf nicht sichtbaren Flächen positioniert werden.
Anschnittposition und Auswerfer müssen gemeinsam geplant werden, da beide die Werkzeugkonstruktion und das Entformungsverhalten beeinflussen. Zusätzlich sollten Entlüftung, Angusskanal-Balance und die Kühlung in diesen Bereichen berücksichtigt werden.
Unterstützung vor der Werkzeugfreigabe erforderlich? Die Moldflow-Software kann Bauteilgeometrie, Materialverhalten, Füllung, Kühlung und Verformungsrisiken analysieren, sodass Änderungen vorgenommen werden können, solange diese noch wirtschaftlich umsetzbar sind.
Besondere Konstruktionsmerkmale
Nachdem die Grundlagen der Bauteilentwicklung für das Spritzgießen bekannt sind, sollten auch einige spezielle Merkmale betrachtet werden. Solche Features können zusätzliche Funktionen ermöglichen, die Montage vereinfachen oder das Erscheinungsbild verbessern. Gleichzeitig bringen sie jedoch zusätzliche fertigungstechnische Anforderungen mit sich. Schnappverbindungen benötigen beispielsweise ausreichend Flexibilität, um sich montieren zu lassen, ohne zu brechen. Filmscharniere müssen wiederholte Bewegungen aushalten. Strukturierte Oberflächen beeinflussen die Entformung und können zusätzliche Entformungsschrägen erfordern.
Diese Details sollten immer in Verbindung mit dem ausgewählten Material und den späteren Einsatzbedingungen des Bauteils betrachtet werden. Ein Feature, das mit einem Kunststoff gut funktioniert, kann bei einem anderen Polymer versagen, wenn sich Steifigkeit, Temperaturbeständigkeit oder chemische Belastung ändern. Eine frühzeitige Analyse hilft dabei, die funktionalen Anforderungen mit einer guten Herstellbarkeit und einer zuverlässigen Produktion in Einklang zu bringen.
Schnappverbindungen verstehen
Schnappverbindungen ermöglichen es, zwei Bauteile ohne Schrauben oder Klebstoff miteinander zu verbinden. Die häufigste Ausführung besteht aus einem flexiblen, freistehenden Arm, der sich während der Montage biegt und nach dem Überwinden eines Halteelements wieder in Richtung seiner ursprünglichen Position zurückkehrt.
Eine zuverlässige Funktion hängt von mehreren miteinander verbundenen Faktoren ab:
- Materialauswahl: Flexible Kunststoffe können größere Dehnungen aufnehmen als steife oder stark gefüllte Materialien. Der ausgewählte Kunststoff sollte zur erwarteten Anzahl der Montagezyklen und zur Einsatzumgebung passen.
- Eingriffswinkel: Ein Eintrittswinkel von etwa 30 bis 45° stellt häufig einen praktikablen Kompromiss zwischen Montagekraft und kontrollierter Verformung dar.
- Haltekraft: Die Rückhaltefläche muss die Verbindung sicher halten, ohne Wartung oder Demontage unnötig zu erschweren.
- Wandstärke: Abrupte Änderungen der Wandstärke im Bereich des Schnappfußes können Spannungskonzentrationen verursachen. Ein sich verjüngender Arm und ein abgerundeter Übergang reduzieren die Gefahr von Rissen.
Der Schnappmechanismus sollte sich innerhalb der zulässigen Dehnung des Materials verformen und nicht auf einer bleibenden Verformung basieren. Auch Kriechverhalten muss berücksichtigt werden, da eine dauerhafte Belastung die Haltekraft über die Zeit reduzieren kann. Eine geeignete Materialmodellierung kann eine realistischere Bewertung ermöglichen, wenn Temperatur, Füllstoffe oder die Orientierung das Materialverhalten beeinflussen.
Filmscharniere mit langer Lebensdauer entwickeln
Ein Filmscharnier ist ein dünner, flexibler Bereich, der zwei Bereiche desselben Spritzgussteils miteinander verbindet. Es wird häufig für Deckel, Kappen und Verschlüsse eingesetzt, die wiederholt bewegt werden müssen, ohne dass ein separates mechanisches Scharnier erforderlich ist.
Polypropylen (PP) und Polyethylen (PE) werden häufig eingesetzt, da sie wiederholte Biegebewegungen gut tolerieren können. Der Scharnierbereich sollte dünn und gleichmäßig ausgeführt sein und mit weichen Übergängen in die angrenzenden Wände übergehen. Scharfe Kanten oder abrupte Wandstärkenänderungen führen zu lokalen Spannungskonzentrationen und verkürzen die Lebensdauer.
Auch die Fließrichtung des Materials kann die Leistungsfähigkeit beeinflussen. Bei vielen Scharnieranwendungen sollte der Fluss das Scharnier kontrolliert überqueren, sodass die Molekülorientierung die Biegebewegung unterstützt. Daher muss die Anschnittposition sorgfältig geprüft werden.
Das Scharnier sollte, sofern es die Anwendung und das Material erlauben, bereits kurz nach dem Spritzgießen bewegt bzw. geknickt werden. Dadurch kann die vorgesehene Knicklinie besser ausgebildet werden. Die endgültige Leistungsfähigkeit sollte dennoch durch physische Tests überprüft werden, da Betriebstemperatur, chemische Belastung, Öffnungswinkel und die erwartete Anzahl der Bewegungszyklen die Lebensdauer beeinflussen.
Oberflächenstruktur und Oberflächenqualität
Die Oberflächenqualität kann von hochglänzend polierten Oberflächen bis hin zu matten Strukturen, Lederprägungen und funktionalen Mustern reichen. Die gewählte Oberfläche beeinflusst das Erscheinungsbild, die Griffigkeit, die Reinigbarkeit und die Entformbarkeit des Bauteils.
Polierte Oberflächen lassen sich im Allgemeinen leichter entformen als stark strukturierte Oberflächen. Eine strukturierte Wand benötigt zusätzliche Entformungsschrägen, da sich das geformte Material beim Auswerfen über die Strukturspitzen bewegen muss. Ohne ausreichende Schräge kann die Oberfläche schleifen, verkratzen oder am Werkzeug haften bleiben.
Die Strukturtiefe sollte außerdem in Bezug auf die Wandstärke und die Größe des jeweiligen Features betrachtet werden. Feine Strukturen können in dünnen oder unzureichend nachgedrückten Bereichen verschwinden, während tiefe Strukturen auf gekrümmten Oberflächen ungleichmäßig ausgeprägt sein können. Bindenähte und Anschnittpositionen können auch nach dem Aufbringen einer Oberflächenstruktur sichtbar bleiben.
Die Anforderungen an die Oberflächenqualität sollten bereits vor der Fertigstellung des Werkzeugs festgelegt werden, da Polieren, Ätzen und Beschichten die Abmessungen der Kavität beeinflussen. Die gewählte Oberfläche sollte außerdem zur vorgesehenen Anwendung passen, insbesondere wenn Reinigung, optische Qualität oder wiederholte Handhabung eine Rolle spielen.
FAQ
Welche Konstruktionsaspekte sind bei der Entwicklung eines Bauteils zu berücksichtigen?
Zu den wichtigsten Aspekten bei der Bauteilentwicklung für das Spritzgießen gehören gleichmäßige Wandstärken, Entformungsschrägen, Radien, Materialverhalten, Anspritzung, Kühlung und Entformung. Zusätzlich sollten Hinterschneidungen, Oberflächenanforderungen, Toleranzen, Montageelemente und potenzielle Schwachstellen bereits vor der Werkzeugkonstruktion geprüft werden.
Woher weiß man, ob ein Bauteil spritzgießgerecht ist?
Die Herstellbarkeit wird durch eine DFM-Prüfung, Werkzeugbewertung, Materialdaten und Simulationen beurteilt. Ein spritzgießgerechtes Bauteil sollte ohne übermäßigen Druck vollständig gefüllt werden können, gleichmäßig abkühlen, sich problemlos entformen lassen und die geforderten Abmessungen innerhalb eines stabilen Prozessfensters einhalten.
Warum ist eine fertigungsgerechte Bauteilentwicklung für das Spritzgießen wichtig?
Eine frühzeitige technische Bewertung reduziert nachträgliche Werkzeugänderungen, verbessert Füllung und Kühlung und hilft dabei, Einfallstellen, Verzug und Entformungsschäden zu vermeiden. Gleichzeitig bietet sie dem Hersteller eine zuverlässigere Grundlage für eine wiederholbare Serienproduktion.